

浏览数量: 0 作者: 本站编辑 发布时间: 2026-09-28 来源: 本站
同向双螺杆挤出机六大功能段详解
同向双螺杆挤出机六大功能段概述:
一条完整的螺杆,从后往前,本质上就是把塑料经历:吃进去 →压成泥→煮均匀→抽走气→提个速→挤出来这几个阶段。流程次序:喂料段→熔融段→混合段→排气段→均化段→建压段
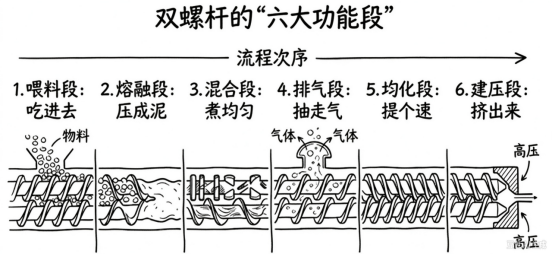
一、喂料段(吃料区)
作用 :将树脂切片、粉体、各类固体添加剂送入机筒,并稳定向前输送。喂料段的输送稳定性,直接决定挤出机整体产量波动,也是预防加料口架桥、返料、提前抱杆预熔的关键区段。
螺杆元件组合要点:
选用大螺距正向螺纹块(典型规格如 56/56、48/48)。大螺距带来更大螺槽容积,输送能力强,保证吃料顺畅。
本段不布置捏合块。喂料段只负责输送;提前加入捏合块会产生多余剪切,物料局部预熔,粘附螺杆,出现架桥堵料。
作用: 熔融段是塑化核心区。依靠筒体外部加热,叠加螺杆旋转带来的剪切摩擦热,挤压固体粒子,让固态树脂逐步软化,转变为连续聚合物熔体。摩擦热通常是塑化过程的主要热源。
螺杆元件组合要点:
螺距逐级缩小(例:48 →32),压缩物料体积,挤出颗粒间隙包裹的空气,提高物料填充度。
捏合块 KB 是熔融段核心元件:优先采用 30° 或 45° 正向捏合块,兼顾输送能力和剪切力,撕碎固体颗粒;后续搭配少量 90° 捏合块(纯剪切,几乎无输送能力)或反向螺纹块,局部建立料压,延长物料停留时间,保障树脂充分熔融,避免未熔粒子(晶点)。
作用: 混合段是塑料改性的核心。添加玻纤、碳酸钙、阻燃剂、色粉,或者多种树脂合金共混时,熔体在此完成混炼。混炼分为分散混合和分布混合两种,二者目标不同,选用的螺杆元件也不一样。
螺杆元件组合要点:
分散混合(打碎团聚大颗粒):需要高剪切,选用 60°、90° 厚捏合块,剪开填料团聚体、切断玻纤束。
分布混合(均匀铺开熔体组分):剪切强度要控制,防止高分子降解。使用齿形盘 SME、齿形螺纹块 TME,对熔体进行分流、汇合、再分流,让配方组分均匀分布,不会过度剪切升温。
作用: 排气段用于脱除熔融过程产生的水分、低分子挥发物、残留单体以及熔体包裹的气体。如果脱挥效果不足,挤出粒子会出现气孔、银纹、气泡,严重影响制品力学性能和外观;PET 回收造粒、降解材料生产,排气段尤其重要。
螺杆元件组合要点:
排气口下方采用大螺距输送螺纹(典型规格 64/64、48/48),螺槽不能被物料填满。物料流速加快、料层变薄,气体更容易逸出;同时降低压力,防止熔体从排气口冒料。
排气口前端增加反向螺纹密封段,形成料封,隔离上游高压区,构建 “高压区→泄压区” 的压力差,保障真空稳定。
作用: 前面熔融、强剪切之后,熔体内部温度、粘度存在差异。均化段把熔体调和均匀,平衡熔体温差,消除流动斑纹,稳定熔体流量,为进入建压段做准备。
螺杆元件组合要点:
使用中等螺距螺纹块,剪切轻柔。
优先选用宽输送螺纹块或者低角度捏合块,以 “温和均混” 为目标,避免强剪切,防止熔体局部过热发黄、降解。
作用:把稳定均化后的熔体持续推向机头,克服模头、多孔板、切粒模板的流动阻力,建立机头压力,让熔体均匀稳定挤出。机头压力的稳定,直接影响粒子密实度、条料粗细波动。
螺杆元件组合要点:
螺距由大到小逐级缩减(示例:32 →24 →16),不断压缩螺槽容积,逐步提升熔体压力,完成熔体泵送。
