

浏览数量: 1 作者: 本站编辑 发布时间: 2026-09-24 来源: 本站
填充母粒造粒线怎么配?从预混、挤出到切粒的三步选型逻辑
填充母粒生产不是简单地把石粉和树脂混一混、过一遍挤出机就完事。
填料含量、粉体特性、载体树脂、喂料状态、分散要求、切粒方式——每一项都会影响整条产线怎么配。
一套稳定的填充母粒造粒线,需要从预混、喂料、混炼、脱气到切粒整体考虑。不同配方,对应的设备组合和工艺配置可能完全不同。
下面按三个步骤拆解填充母粒的生产逻辑,以及不同配方下主机该怎么选。
物料进挤出机之前,粉体和树脂的预处理方式,直接影响喂料稳定性和最终分散效果。
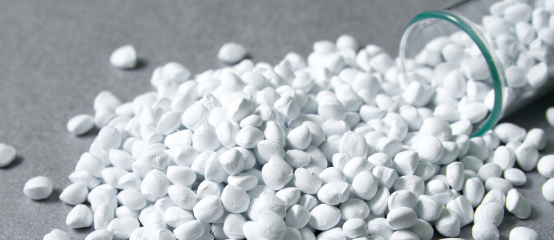
填充母粒常见配方是碳酸钙、滑石粉等无机粉体,搭配PE、PP等载体树脂,有时还会加入偶联剂、润滑剂等助剂。
没有一种预混方式适合所有配方。 选哪种,取决于填料含量、粉体特性、载体树脂和具体工艺要求。
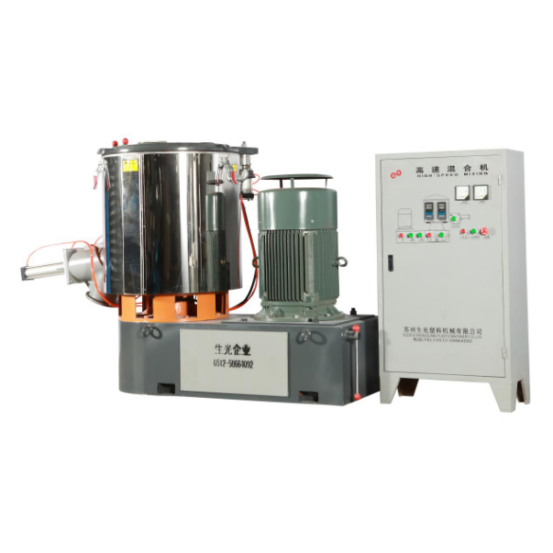
高速混合机
常规碳酸钙填充母粒最常用的预混方式。能把粉体和助剂初步混匀,改善后续喂料状态,性价比高。
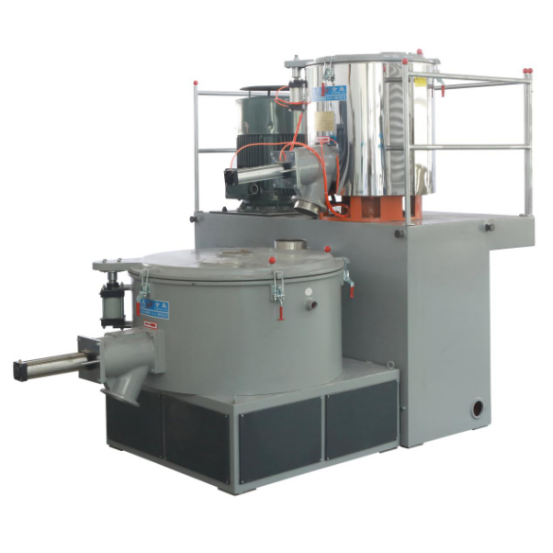
高低冷混
适用于预混阶段需要控温的配方。物料在混合过程中加热,进入挤出前再冷却,避免温度影响后续工艺。
密炼机
针对高填充或难加工配方,在挤出前进行更强力的预混,改善粉体分布。
预混设备要根据实际配方选,不能只看填料百分比。
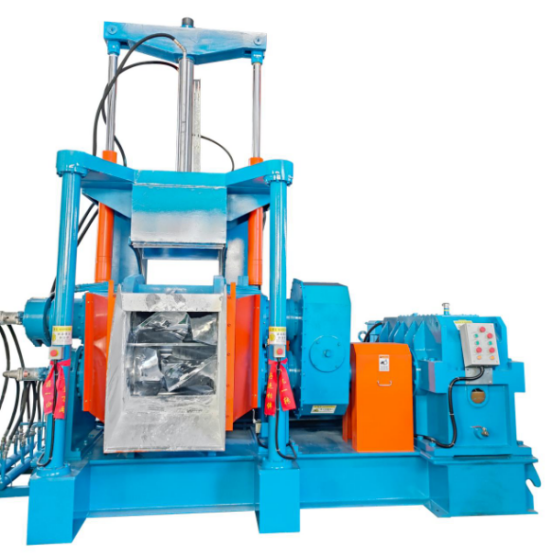
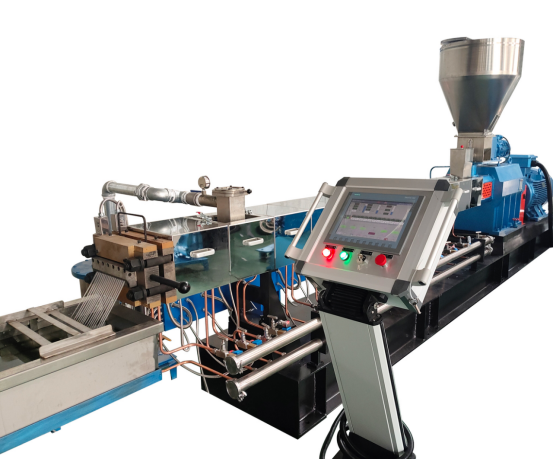
挤出机是填充母粒造粒线的核心。它不仅要熔融载体树脂,还要完成填料引入、分散、脱气,并向切粒系统稳定输送熔体。
所以主机要按配方和工艺要求选,不能只看机型大小或目标产量。
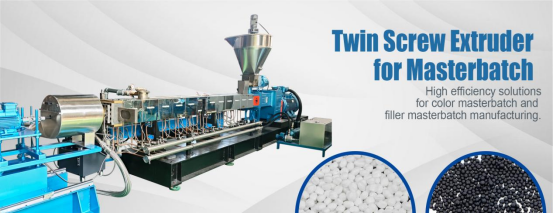
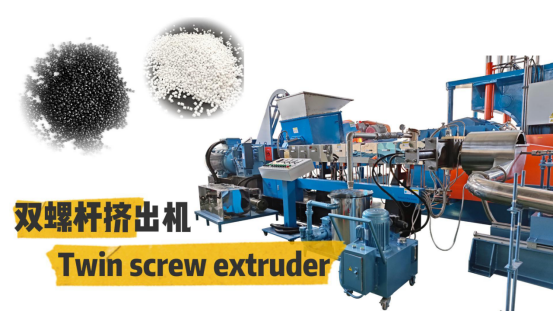
大多数填充母粒造粒场景,同向双螺杆挤出机提供的灵活性最合适。
填充母粒生产不是简单的"熔融+输送",而是要把矿物粉体引入聚合物熔体,并达到配方要求的分散均匀度。双螺杆的多段结构可以分别完成喂料、熔融、混合、分散、排气等。
更关键的是螺杆组合可以按实际物料调整。
不同的填料含量、粉体特性、载体树脂和生产要求,对应的输送元件和捏合元件组合不同。不存在一套"标准"螺杆排列能通吃所有碳酸钙或矿物填充母粒。
喂料稳定性
细粉和树脂颗粒的流动特性差异很大。粉体流动性差、架桥、喂料波动等问题,跟配方和粉体特性直接相关。
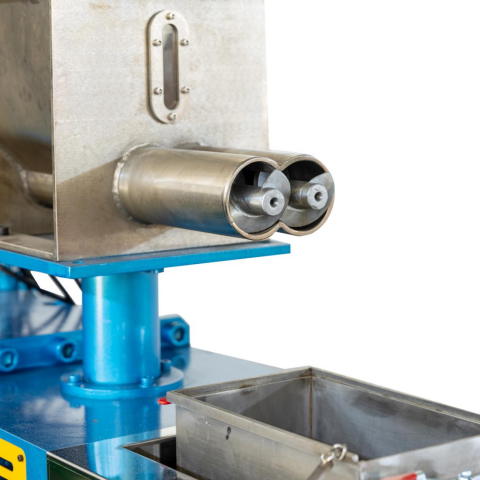
喂料系统要和挤出机一起考虑。根据物料情况,粉体可以从主喂料进入,也可以在树脂部分或完全塑化后,通过双螺杆侧喂料引入。
侧喂料不是所有填充母粒配方都必须。 用哪种喂料方式,取决于物料特性、配方和工艺设计。
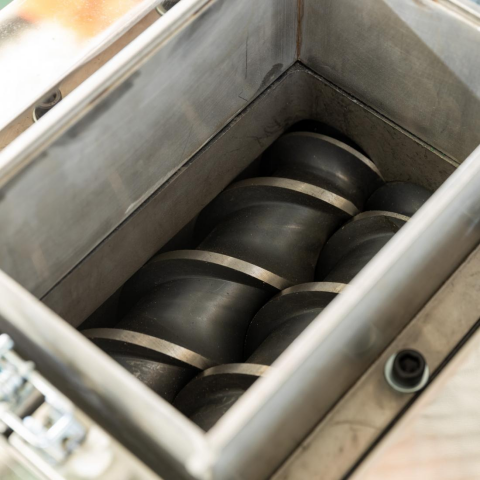
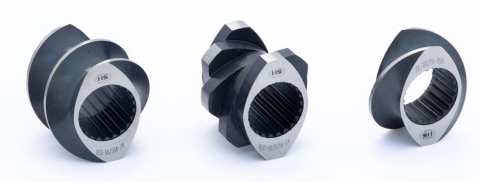
螺杆组合与分散
螺杆元件决定物料在机筒内怎么输送、混合、承受剪切。
高填充配方不是剪切越大越好。过度剪切会推高熔温、增加能耗;混合不足则会导致填料分布不均。
螺杆组合要在输送、熔融、分布混合和分散混合之间取得平衡,根据实际配方确定。
这是实际挤出经验发挥作用的地方。 一台机器直径和电机功率都对,换一种物料可能就需要不同的螺杆组合。
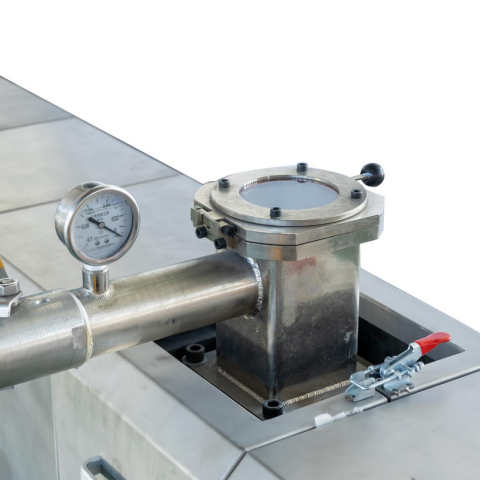
脱气与排气
矿物粉体可能带入水分和夹带空气,回收料或预处理过的载体也可能含残留水分或挥发物。
所以填充母粒挤出通常会考虑排气和真空脱气。
排气段的位置和结构,要根据物料状态和加工阶段确定。如果排气口位置不对,或者熔体到达真空段之前不够稳定,物料会被带入排气口,造成冒料。
设计合理的脱气段,能在熔体进入建压段之前,把多余空气、水分和挥发物排掉。
矿物填料的磨损防护
碳酸钙、滑石粉等矿物填料有磨蚀性,高填充下更明显。连续生产会对螺杆元件和机筒表面造成显著磨损。
高磨蚀工况下,高磨损区域可以选用耐磨材料和相应的机筒保护方案。
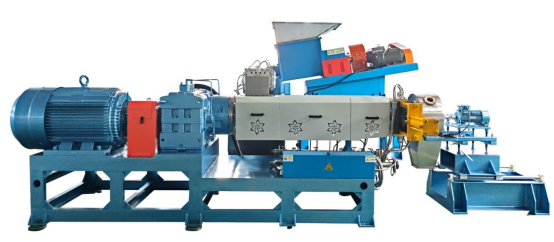
双阶或串联挤出系统,不是双螺杆挤出机的"放大版"。
它把主要加工功能分到两个挤出阶段:
一阶:负责喂料、熔融、混合、脱气
二阶:接收已处理好的熔体,负责可控输送、建压、过滤和切粒
这种配置适用于某些高填充配方——对温度控制、脱气和下游压力稳定性要求特别高的场景。
也可以用于:一阶需要强力加工,但配方完全塑化混合后,熔体需要更温和处理的物料。
但双阶机不是自动比单台双螺杆造粒机好。 它增加设备、占地和投资,只有在工艺确实需要分离这些功能时才选。
很多常规填充母粒配方,配置合理的双螺杆挤出机就够用。要求更高的配方,串联系统能提供更多工艺控制手段。
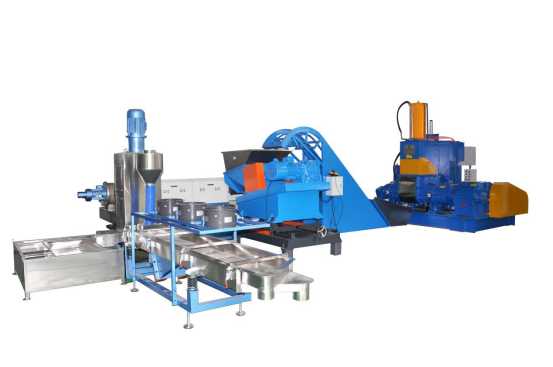
单螺杆挤出在填充母粒生产中也有位置,尤其是物料已经充分混炼、或者挤出过程中不需要强力混合分散的场景。
比如,预混炼过的物料重新熔融造粒,可以考虑重型单螺杆。
但如果配方要求大量矿物粉体在挤出过程中直接引入并分散,工艺要求就不一样了。这种情况下,双螺杆更强的混合灵活性更有优势。
关键不是单螺杆还是双螺杆,而是设备要匹配挤出过程实际需要完成的事情。
填充母粒没有通用的挤出机配置。一套实用的挤出系统需要考虑:
填料类型和含量
载体树脂和熔体行为
要求的混合、分散和脱气效果
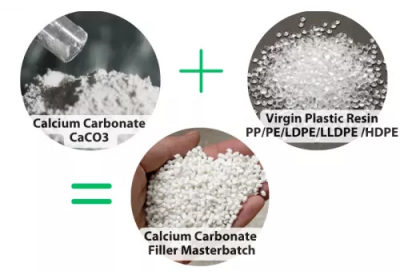
这些因素相互关联。换填料、换载体树脂或改填料含量,喂料、螺杆组合、脱气和下游工序的要求都会跟着变。
这就是为什么不能从样本上选一个标准机型,套用到所有填充母粒项目上。
混炼完成后,熔融母粒要冷却并切成稳定均匀的颗粒。最合适的切粒系统,主要取决于填料含量、基础树脂、熔体行为和客户的生产要求。
填充母粒没有一种切粒方式能通吃所有配方。
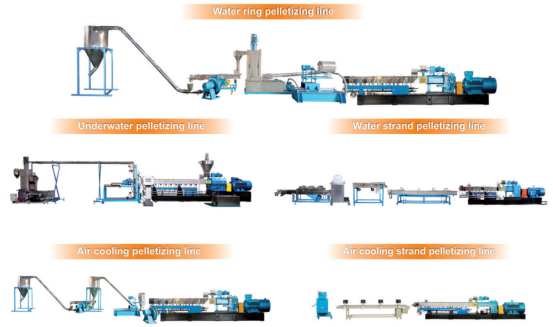
水冷拉条切粒——中低填充的性价比选择
填料含量较低时,水冷拉条切粒往往是最经济的方案。
挤出料条在水槽中冷却,再送到切粒机切粒。系统相对简单,操作方便,适合很多常规混炼配方。
对于熔体强度足够、能拉出稳定料条的低填充物料,如果优先考虑切粒系统简单、成本可控,这是实用选择。
但填料含量提高后,熔体和料条行为会发生明显变化。这也是高填充母粒项目通常转向其他切粒方式的原因之一。
风冷模面/水环切粒——高填充母粒的常见配置
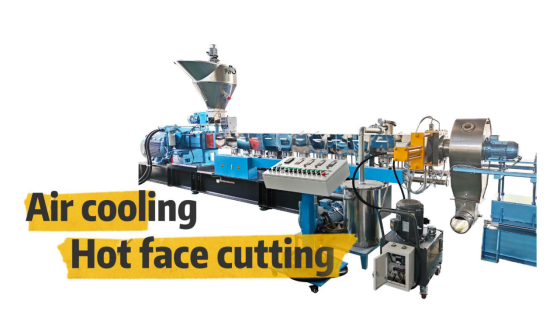
高填充在填充母粒生产中很常见,所以风冷模面和水环切粒系统,是这类应用中出现频率较高的配置。
熔体在模面处或模面附近直接切粒,并在切粒过程中冷却,不需要把长料条拉过冷却水槽。工艺更紧凑,也避免了处理又长又重的高填充料条。
具体配置和基础树脂关系很大。
PP、PE、PE/PP共混等树脂体系,在挤出和冷却过程中的表现不同。熔体强度、粘度、冷却行为、填料含量、目标颗粒形态,都会影响切粒系统的选择。
所以不能只按填料百分比选切粒机,树脂体系和实际加工行为也要一起考虑。
水下切粒——要求更高的应用选项
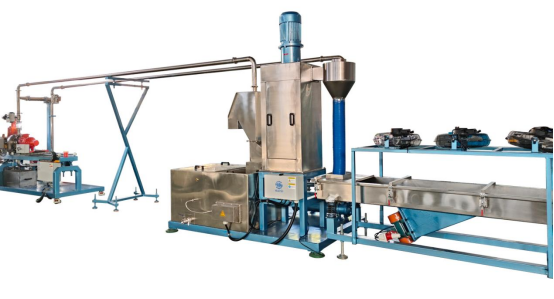
水下切粒也可以用于填充母粒,适合对颗粒形状、生产稳定性、自动化或整体系统配置要求更高的客户。
常规填充母粒生产不一定需要水下切粒。相比拉条或模面切粒,它通常涉及更复杂、投资更高的工艺。
选择要基于客户实际生产要求,而不是默认越先进的切粒系统越有必要。
切粒系统怎么选
填充母粒项目通常先看完整配方,再推荐切粒方式:
熔体强度和冷却行为
要求的颗粒尺寸和外观
水接触和自动化要求
目标不是用最复杂的切粒系统,而是选一套能稳定跑实际配方、同时匹配生产规模的系统。
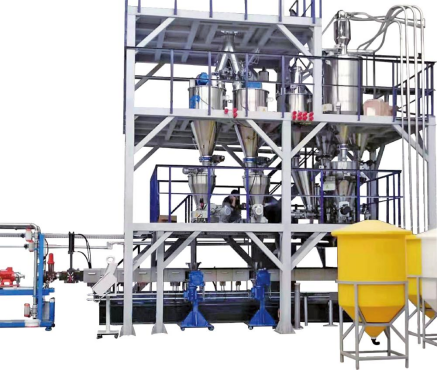
填充母粒选挤出机,不是简单把目标产量对上标准机型。
比如500 kg/h的目标,不意味着所有500 kg/h的项目都用同一台挤出机。填料含量、填料类型和粒径、载体树脂、喂料行为、螺杆组合、加工温度、脱气要求、切粒方式,都会影响实际产能。
所以主机要围绕实际配方和生产目标来配,不能只按产量选。
目标产量只是起点
目标产量是出发点,但它本身不定义机型。
同样的螺杆直径,不同配方的实际产量可能差很多。相对好加工的PE或PP配方(中等填充),和含大量细矿物粉体的高填充配方,跑起来完全不一样。
喂料系统和螺杆组合尤其关键。挤出机不仅要输送足够物料,还要在目标产量下提供足够的熔融、混合、分散和脱气能力。
选型时要一起考虑:
目标产量(kg/h
配方和填料含量
挤出配置和驱动能力
机型匹配生产需求
中小产量需求,选较小的双螺杆挤出机可能比直接上大机器更实用。
比如目标产量500 kg/h左右,合适的机型取决于配方和工艺条件。有些应用里,紧凑的高扭矩配置配合合适的电机和螺杆设计,就能达到要求产量,不必无谓放大机型。
产量需求更大时,问题不一定是直接上更大的挤出机。多条中等规模产线,有时能提供更灵活的生产方案。
比如1.5–2.0吨/小时的项目,可以评估成一条大线,也可以评估成多条小线,取决于客户的生产排期、产品范围、投资计划和柔性要求。
对的选型不是名义产能高的机器,而是在满足产量要求的同时,适配实际配方和生产条件的配置。
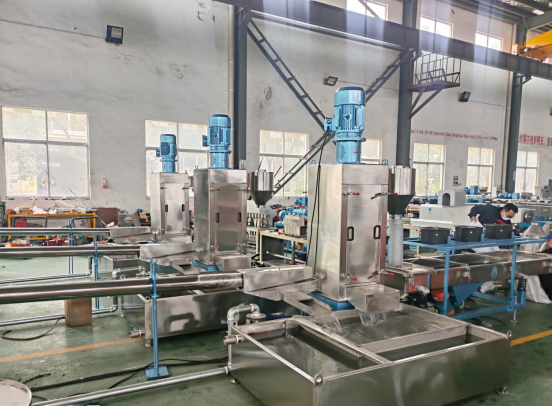
一个配方一台机?不一定。
填充母粒厂家可能用不同载体树脂和填料含量做多个配方。一台机器在一个配方上表现好,换一个配方实际产能未必一样。
所以建议把配方+目标产量+工艺要求放在一起评估。
如果客户能提供填料含量、填料类型和目数、载体树脂、目标产量和现有生产信息,就可以把挤出机规格、喂料系统、螺杆组合、驱动配置和切粒方式作为一套完整系统来评估。
如果你正在规划填充母粒项目,可以提供:
目标产量
基础树脂
填料含量百分比
现有预混方式(如有)
现有设备或工艺信息
南京海思挤出设备有限公司提供填充母粒造粒线的整线工艺评估与设备配置建议。
电话:13951011365
邮箱:celineyan@hsextruder.com
