

浏览数量: 1 作者: 本站编辑 发布时间: 2026-09-18 来源: 本站
核心结论:龙门切粒机效率卡壳,多数不是主机问题,而是刀片材质、模头孔径、筛网目数与物料特性不匹配。选型首先不是看设备参数,而是先锁定主要物料和日均产量,再逆向推导配置。
传统悬臂式切粒机在连续作业时,刀轴受力不均,颗粒尺寸波动明显。龙门式双侧支撑形成三点力学平衡:
刀辊变形量更小,适合多料条同时切割
振动幅度降低,长期连续作业颗粒更规则
对降解料等黏性物料的出料均匀度更稳定
这种稳定性优势在降解料等黏性物料加工中尤为关键——当切粒机需要同时应对材料黏连和产量压力时,龙门架构能维持更稳定的出料均匀度。
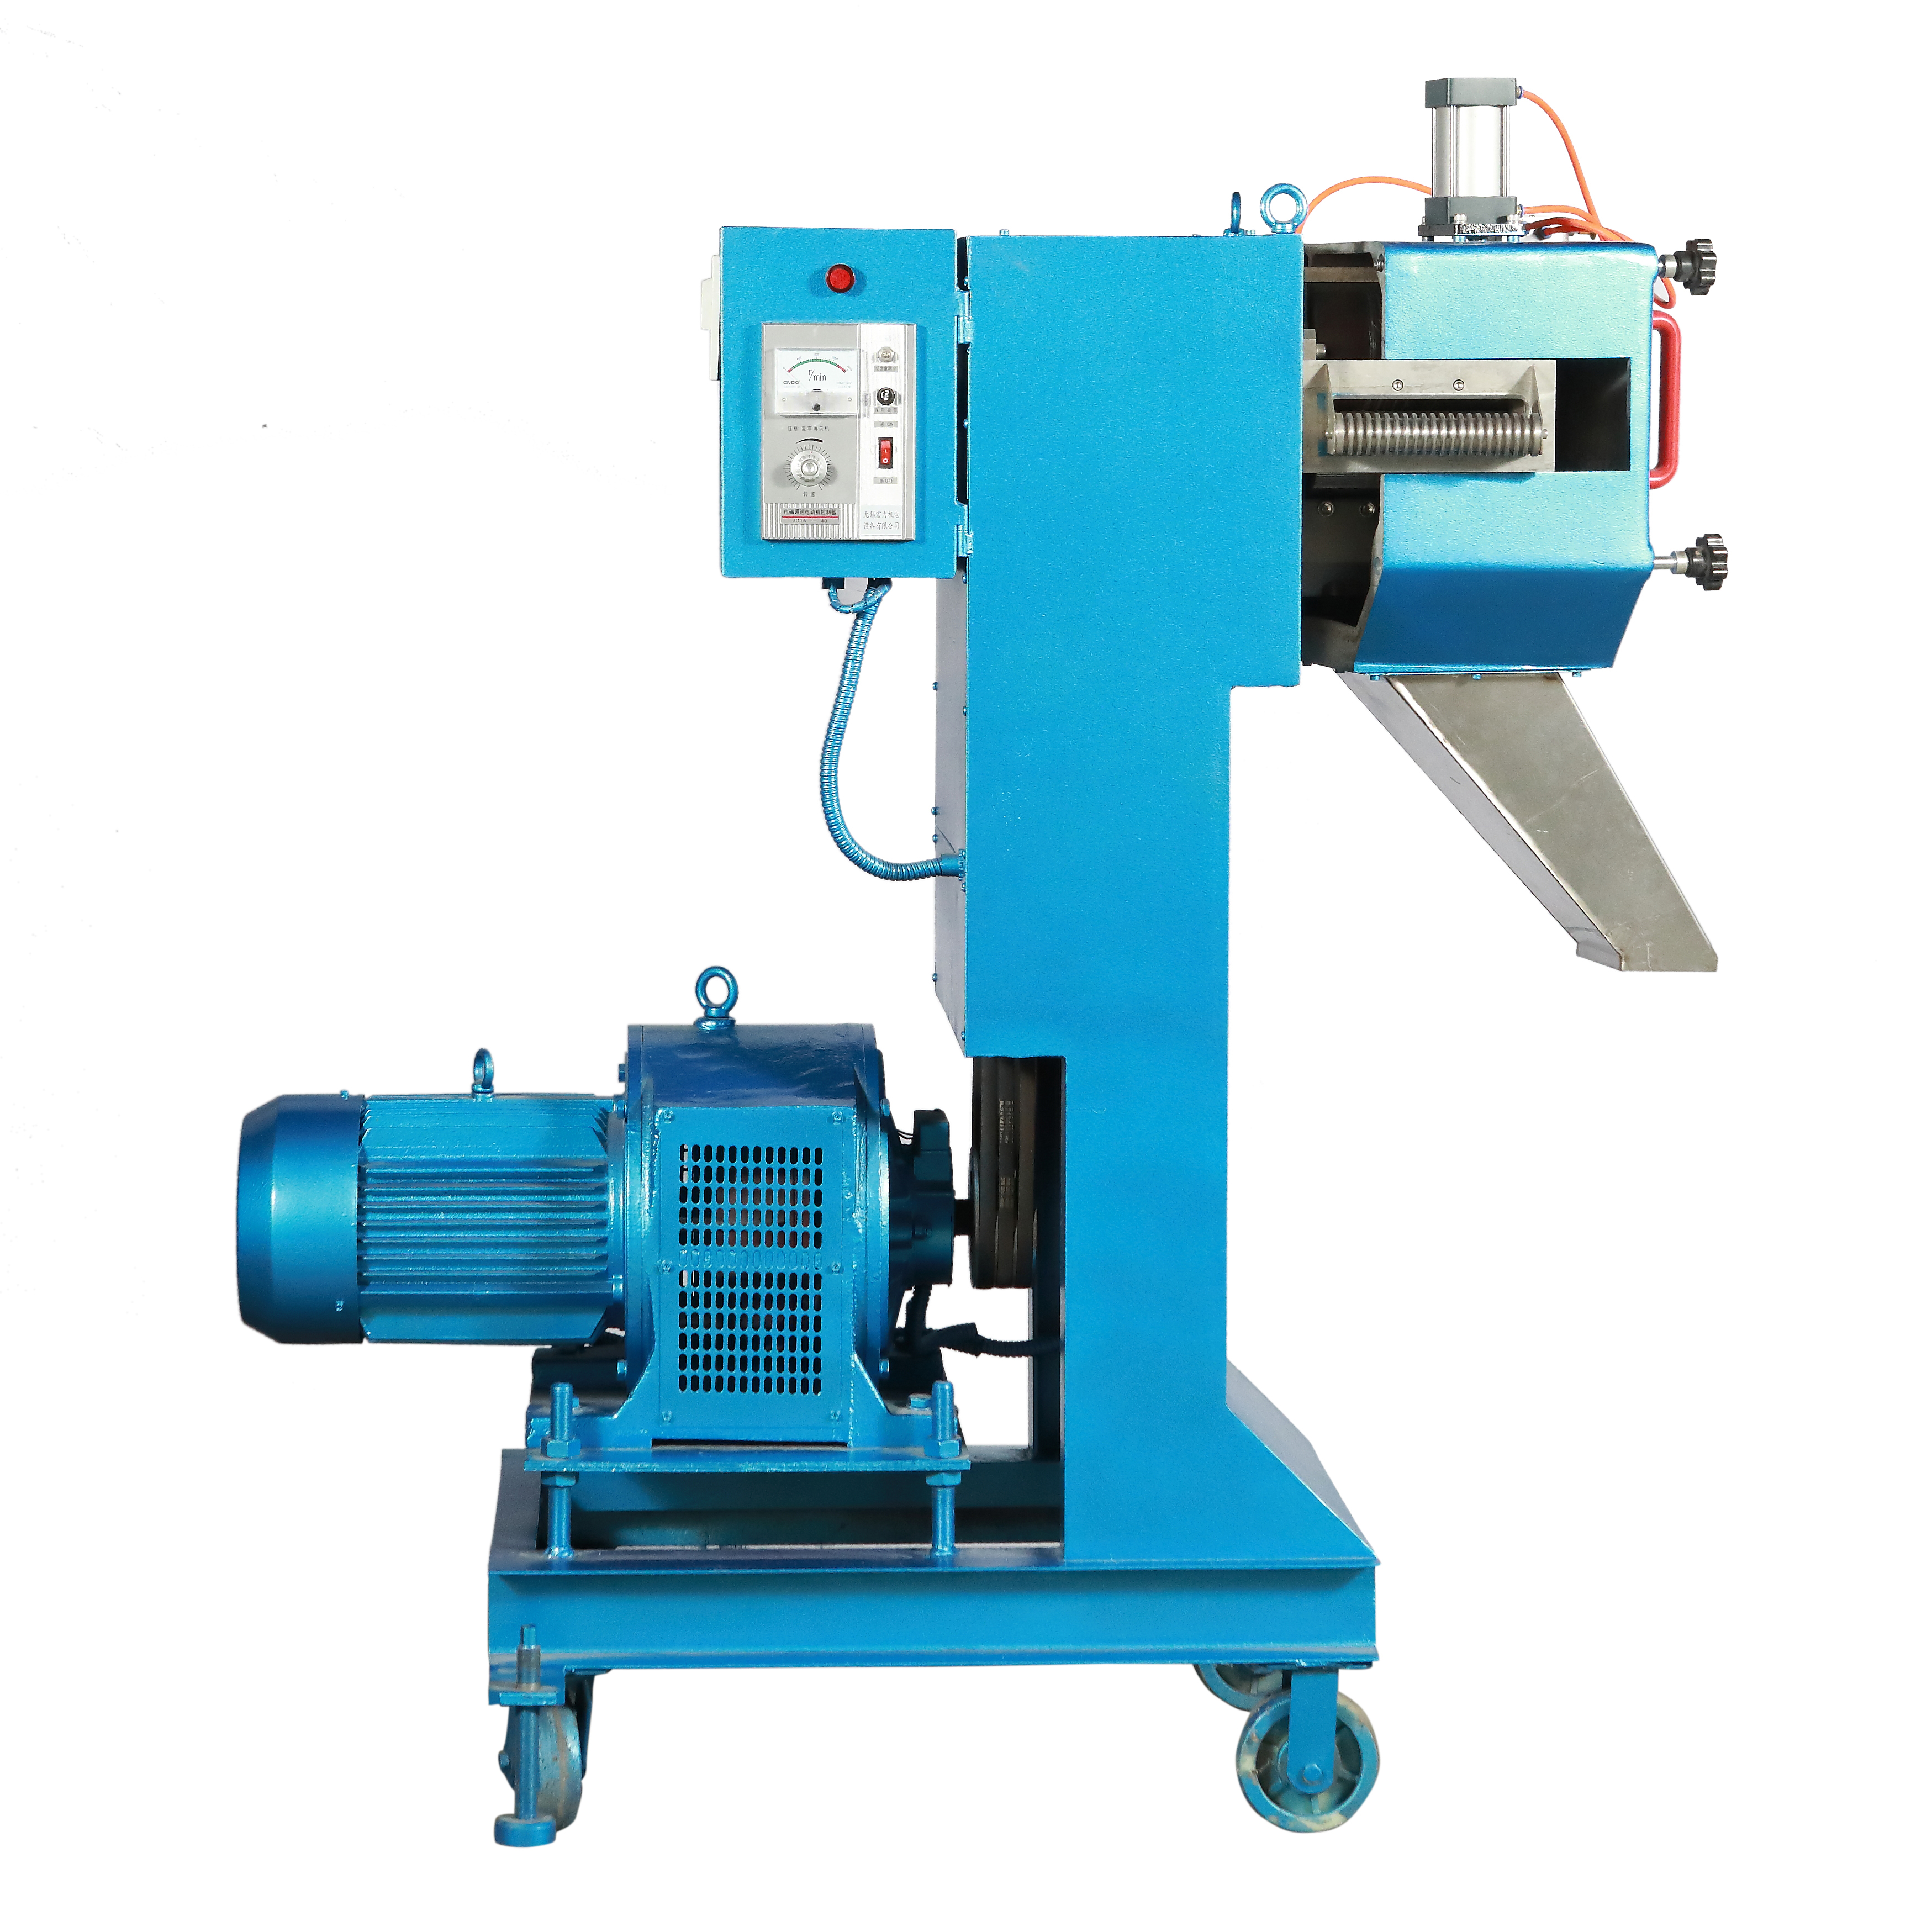
同样是龙门切粒机,处理PLA降解料和304不锈钢废料时,核心配置需求存在本质差异:
降解料需要宽口设计防止物料堆积,刀片需镀铬处理抵抗有机酸腐蚀
不锈钢切粒要求整体机身采用加厚铸钢,配套高扭矩电机应对金属硬度
忽视这种差异可能导致设备过早磨损——例如用普通碳钢刀片处理降解料,三个月后的维护成本可能超过初始价差。
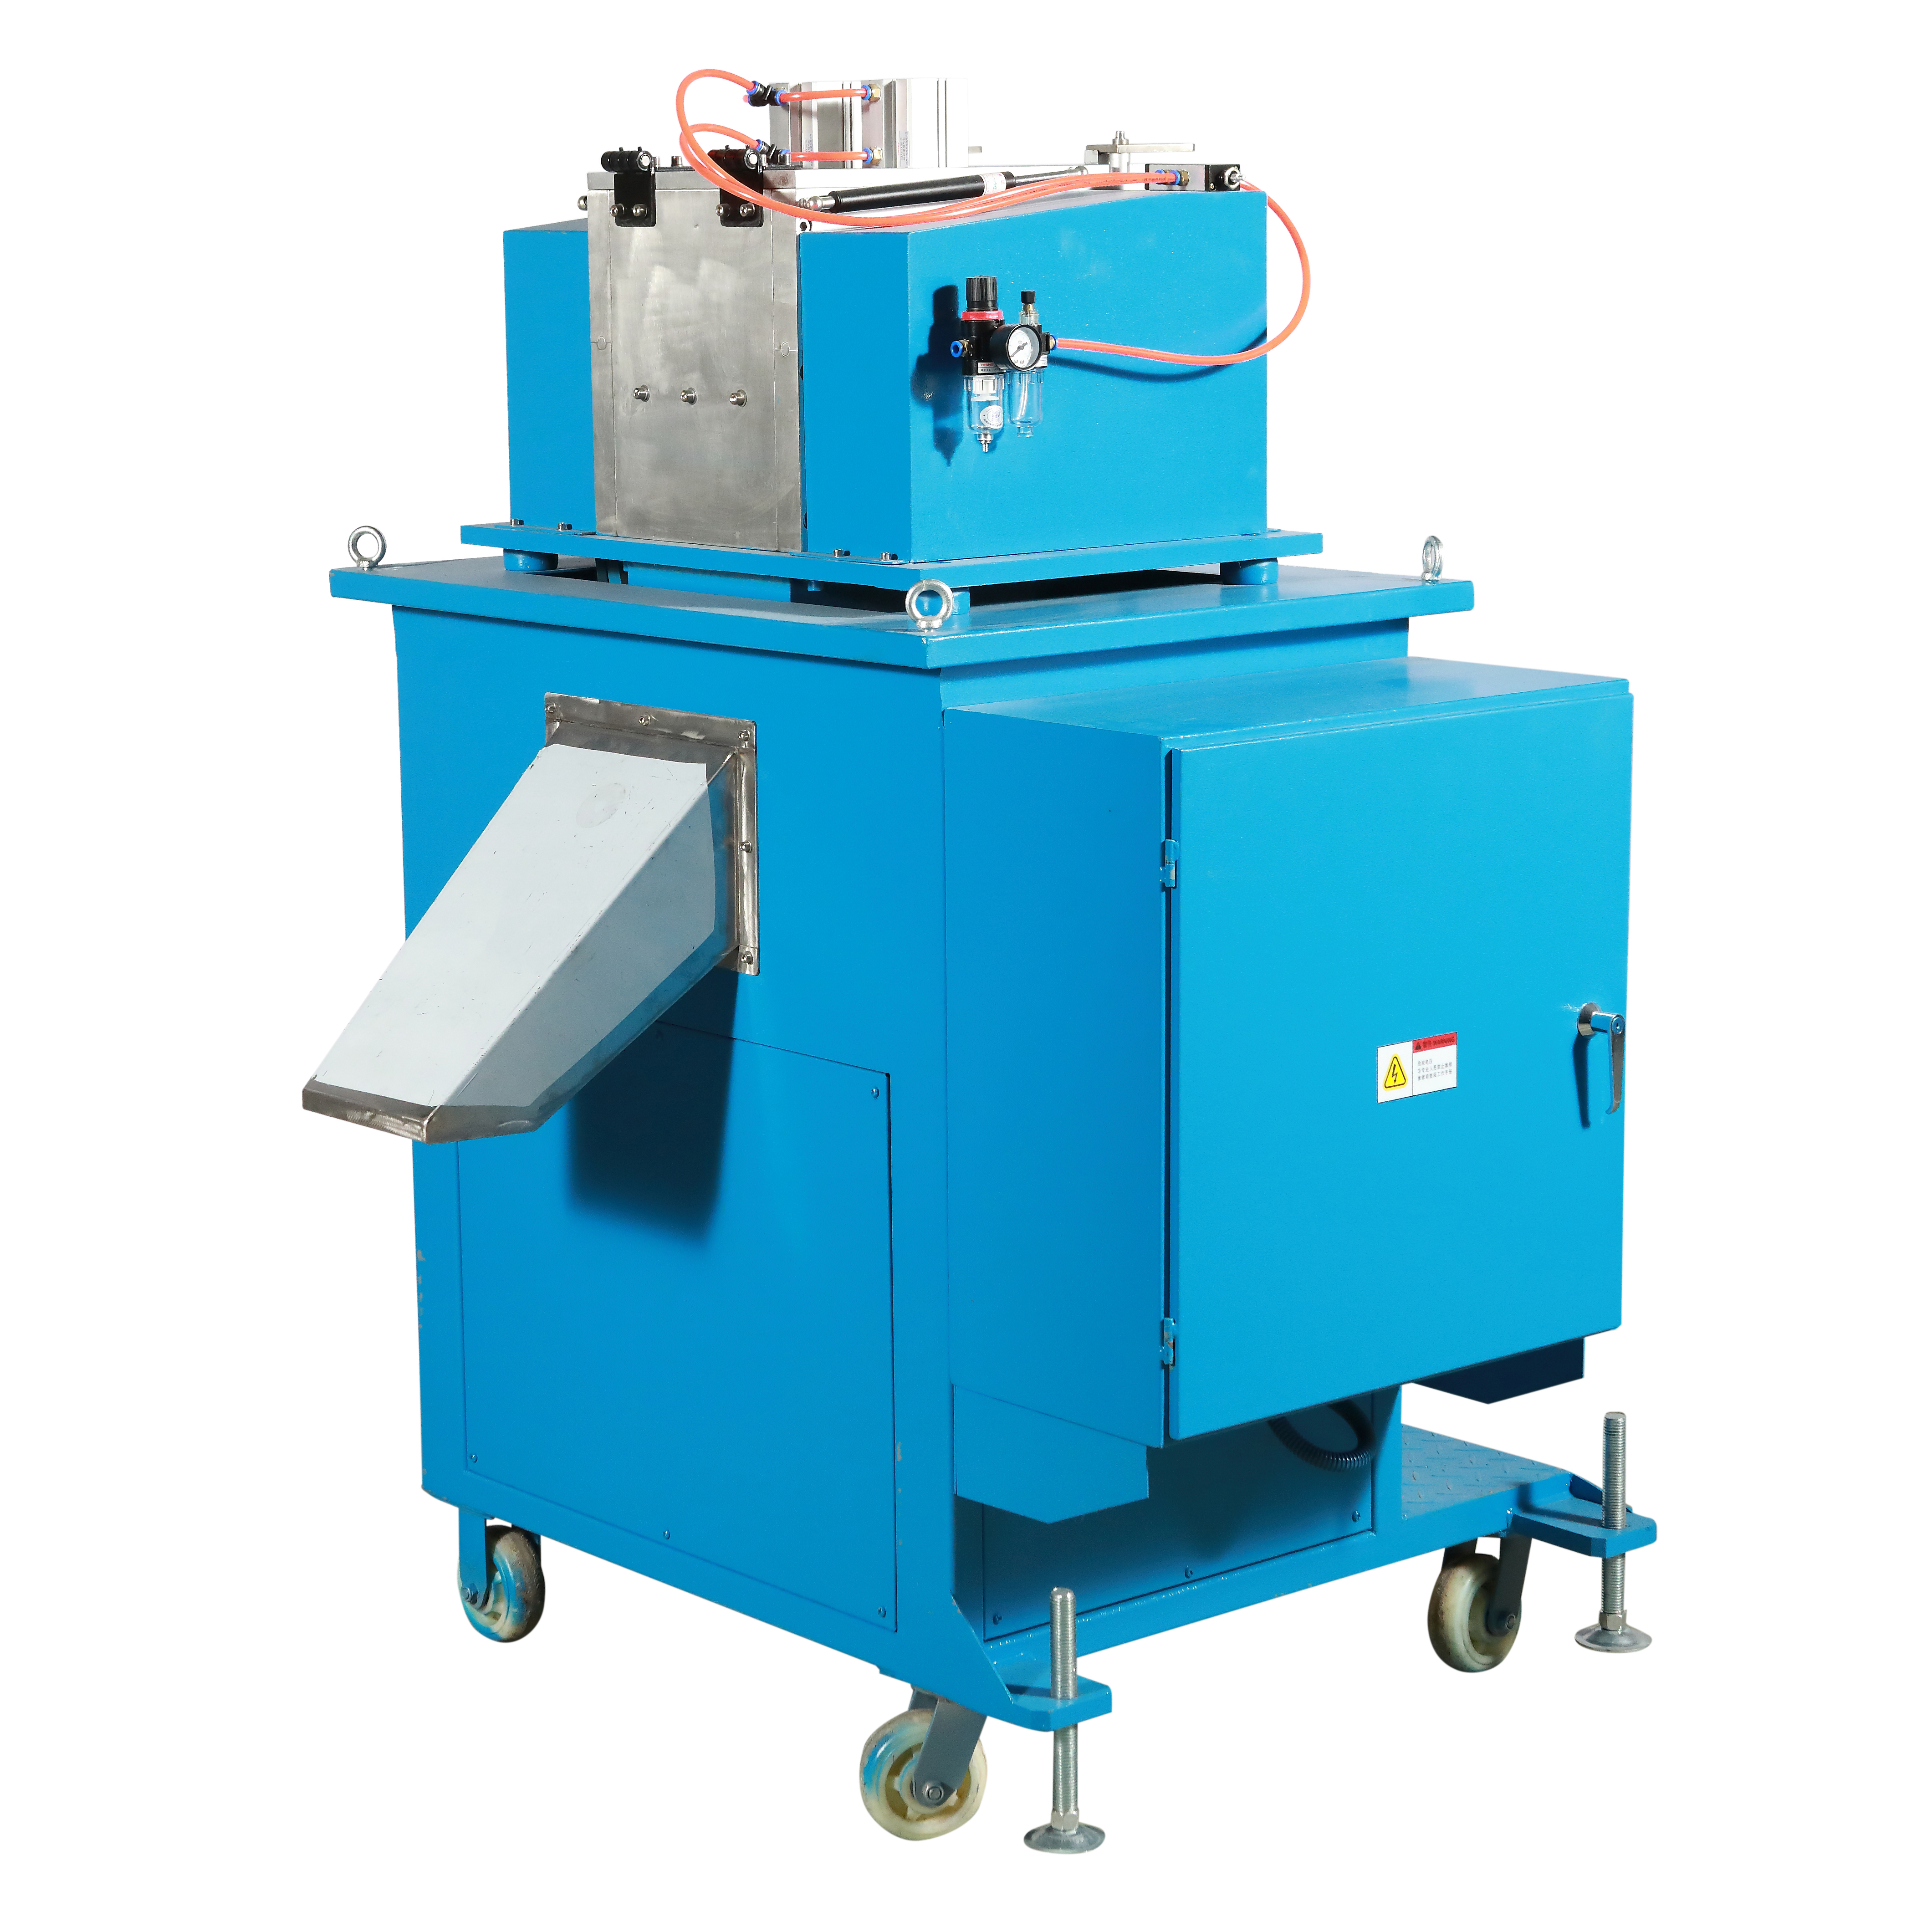
选择龙门切粒机时,物料硬度是首要考量因素。橡胶等高弹性材料需要更锋利的刀片和更高的切割频率,而硬质塑料则要求刀片具备更强的耐磨性。
物料 | 刀片要求 | 电机侧重 |
橡胶 | 高锋利度、高转速防回弹刀片 | 优先选择悬臂式切割设计 |
硬塑料 | 镀铬/合金钢耐磨刀片 | 持续运行稳定性 |
热敏材料 | 模面热切配置 | 分区温控,减少材料降解风险 |
电机功率需要与物料特性、产量需求形成平衡。处理橡胶时,较高的瞬时负载要求电机具备更强的启停能力;而连续加工塑料颗粒的场景,则需要关注电机的持续运行稳定性。
实际选型中容易被忽视的是刀片更换便捷性。采用模块化刀盘设计的机型,在切换不同物料时能显著降低维护耗时,这对需要频繁更换原料的生产线尤为重要。
这些参数组合直接影响后续配套设备的选择,比如筛网目数就需要根据颗粒均匀度要求反向推导刀片间隙的设置。
许多用户在采购龙门切粒机后才发现,实际产能往往达不到标称值。这通常是因为忽视了配套设备的匹配度——模头孔径与筛网目数不协调会导致物料堵塞,而电机功率不足则可能引发频繁过载停机。
以塑料回收为例:处理PET瓶片时需要更大孔径模头配合粗目筛网,而PP/PE颗粒则需精密刀隙控制。若强行用同一套配套设备处理不同物料,不仅效率折损,还可能加速切粒机刀片磨损。
关键配套设备的联动逻辑需要提前规划:
· 控制系统:智能化切粒控制系统能根据物料硬度自动调节进料速度,避免人工误判导致的空转或过载
· 输送带:全自动切粒机输送带的坡度设计直接影响颗粒分离效果,倾斜度过大会造成颗粒堆积
· 润滑系统:高负荷运转时,专用切粒机润滑脂比通用润滑剂更能延长轴承寿命
最容易被低估的是噪声防护——连续作业时切粒机电机的高频噪音可能超过安全阈值。选择挂帽式防噪耳罩时,不仅要看降噪分贝值,还需考虑头带调节范围是否适配长时间佩戴。
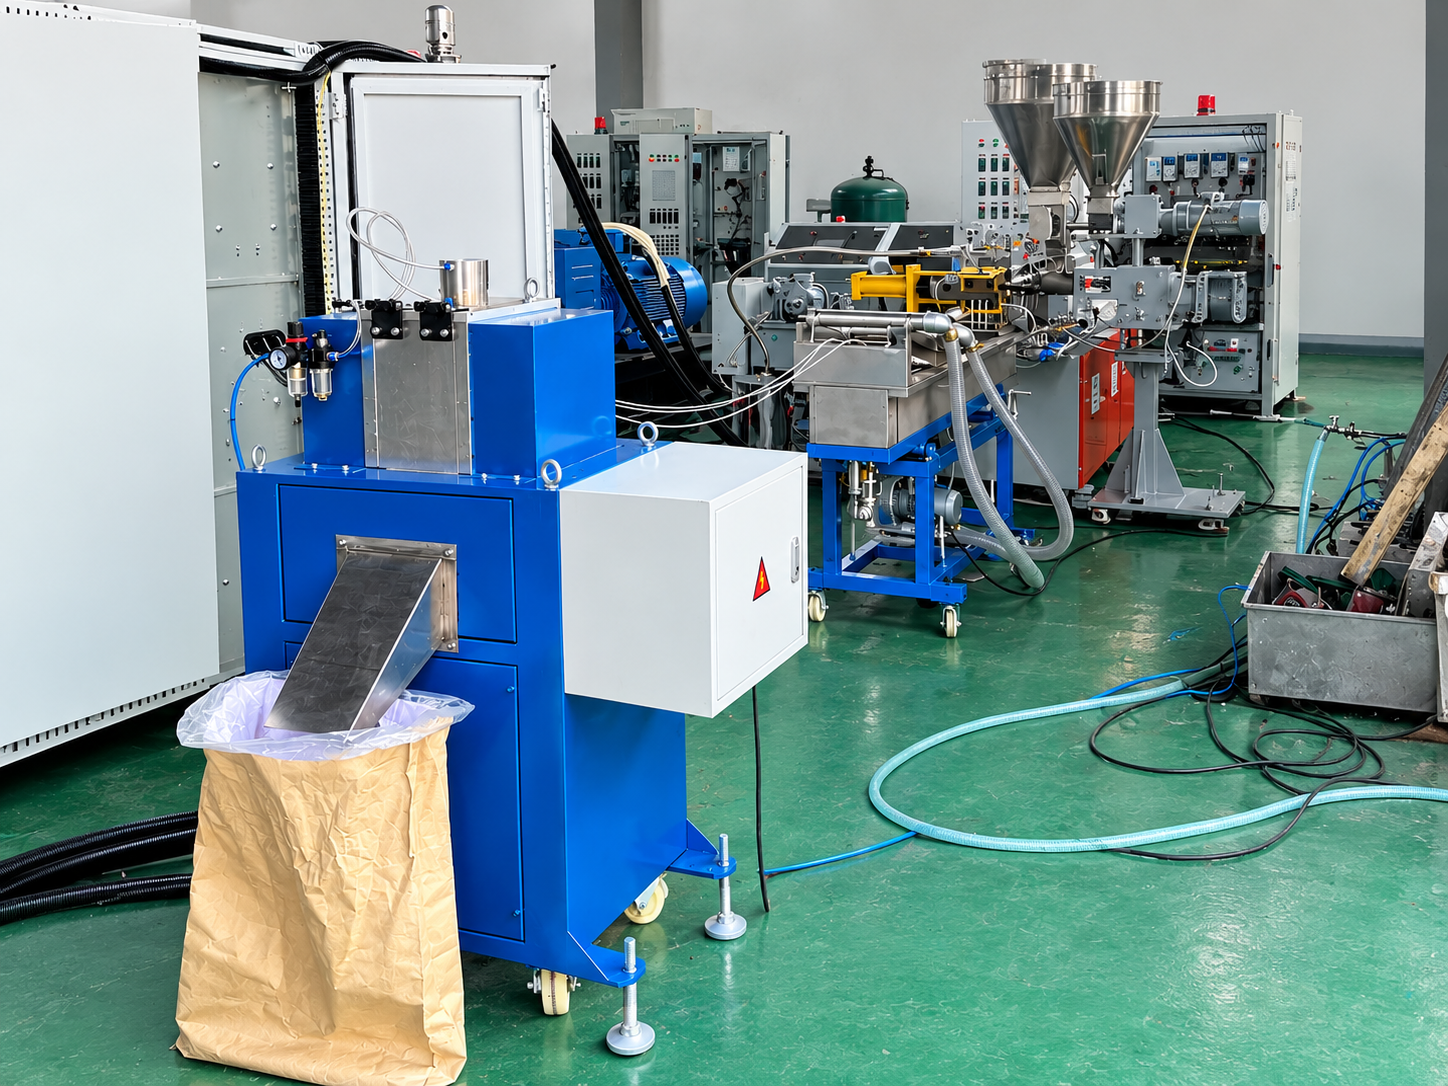
四、维护与防护的关键节点
等到切粒机刀片完全钝化才更换,其实已经晚了。经验表明:当处理PVC等含氯材料时,刀片刃口微缺损就会加速物料粘连。建议根据物料特性建立预防性更换周期:
硬质塑料:每80-100小时检查刀片平行度
弹性材料:重点关注刀隙处是否堆积熔融残留
含填料物料:每次停机后需清理刀轴积碳
温度控制同样容易被忽视。处理ABS等热敏材料时,电磁加热切粒机模头的分区温控功能很关键——进料段需要更高温度保持流动性,而出料段则需快速冷却定型。手动调节往往难以实现精确控制。
操作人员防护也不容小觑。除了常规的防护面罩和手套,持续暴露在85分贝以上环境必须配备SNR29dB以上的工业防噪耳罩。测试表明,颈戴式设计比传统头戴式更利于长时间作业时的头部活动。
选择龙门切粒机本质是构建生产系统——从模头孔径与物料特性的匹配,到控制系统对能耗的优化,再到维护周期与操作安全的平衡。建议先明确主要处理的物料类型和日均产量,再逆向推导所需的切粒机配置及配套方案,然后通过试机验证关键参数的实际表现。
